

sluten vävd glasfiberduk
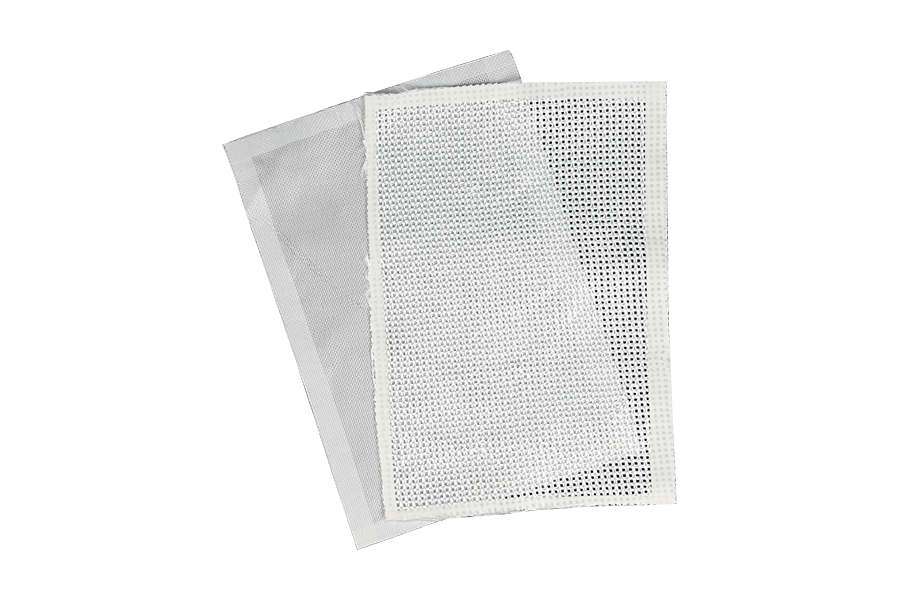
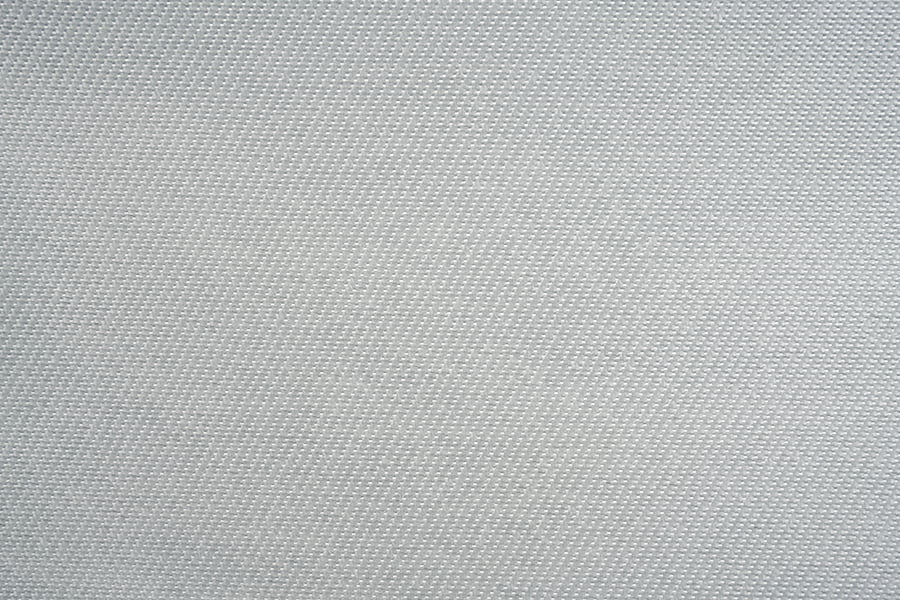
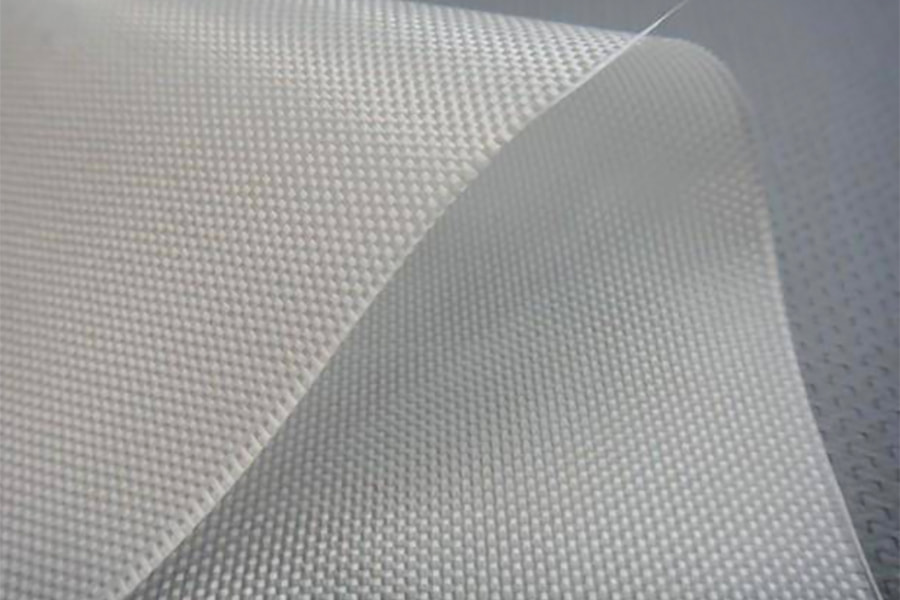
Sluten vävd glasfiberduk är ett tätt vävt tyg där varp- och inslagsgarn packas tätt med minimal öppning mellan korsande filament. Strukturen med låg porositet begränsar hartsdräneringen, kontrollerar förhållandet mellan harts och fiber och producerar laminat med hög fibervolymfraktion och låg ytporositet. Tyget är tillverkat av kontinuerliga E-glasfilament och levereras i ytvikter från 100 g/m² till 600 g/m² och tjocklekar från 0,10 mm till 0,60 mm. Draghållfastheten varierar från 280 MPa till 420 MPa beroende på konstruktion och hartssystem. Sluten vävd glasfiberduk är kompatibel med epoxi-, polyester-, vinylester- och fenolhartser och levereras i rullbredder från 1000 mm till 1500 mm och rulllängder från 30 m till 150 m.
Hög fibervolym
Tät garnpackning tillåter laminat att nå 55 till 62 procent fibervolymfraktion i vakuuminfusion. Högre fibervolym leder direkt till förbättrade mekaniska egenskaper per enhet tjocklek och minskad hartskostnad per del. Den kontrollerade porositeten stöder också konsekvent utvätning över stora delytor utan hartssvältade zoner.
Kontrollerat hartsupptag
Låg porositet begränsar hartsdräneringen under härdning, vilket ger konsekventa förhållande mellan harts och fiber över laminatet. Detta minskar variationen i mekaniska egenskaper och förenklar processkontrollen i produktionsmiljöer där repeterbarhet är det primära kravet.
Låg ytporositet
Den täta vävstrukturen minimerar hål och ytdefekter, vilket minskar behovet av sekundära fyllningsoperationer före gelcoat eller färg. Detta är särskilt relevant för applikationer med synliga ytor där efterbehandlingskostnaden dominerar produktionsbudgeten.
Kemisk beständighet
Tät konstruktion begränsar inträngning av frätande media in i laminatet, vilket förbättrar den kemiska resistensen i rör-, tank- och kanalapplikationer jämfört med öppna eller lenovävda tyger med liknande vikt. Den stängda ytan minskar också uppsugning längs fiberbanor.
Leveransspecifikation
Sluten väv håller formen bra under klippning med minimal kantflossning. Använd standardsaxar eller roterande knivar för manuell skärning, eller CNC- och vattenstrålesystem för produktionsvolymer.
Draperbarheten beror på den specifika väven. Enkla konstruktioner överensstämmer måttligt med enkla kurvor. Satinkonstruktioner ger bättre överensstämmelse med sammansatta kurvor. Bekräfta den avsedda ansiktsriktningen för satinstrukturer före uppläggning.
Hartsflödet är långsammare än öppet eller lenoväv på grund av låg porositet. För vakuuminfusion, använd hartsviskositet på 150 till 250 cP vid 25°C, applicera ett flödesmedium på den övre ytan och verifiera fyllningstiden på testpaneler före produktion.
Förvara rullarna horisontellt vid 15 till 30°C och 40 till 60 procent RH. Håll rullarna inslagna för att skydda tyget från damm och fukt. Hållbarheten är 36 månader i originalförpackning.
Kvalificerade applikationssegment
Vanliga frågor om inköp och teknik
Sluten väv packar varp- och väftgarn tätt med minimal öppning, vilket ger högre fibervolymfraktion, lägre ytporositet och högre mekaniska egenskaper per enhetstjocklek än öppen väv. Öppen väv ger snabbare hartsflöde och lättare luftutsläpp men lägre fibervolym och mekanisk styrka. Sluten väv väljs när laminatets prestanda, ytkvalitet eller kemikaliebeständighet är de primära kraven.
Vid vakuuminfusion med harts med låg viskositet når sluten väv vanligtvis 55 till 62 procent fibervolymfraktion. Handuppläggning uppnår 40 till 50 procent. Högre fibervolym förbättrar drag- och böjegenskaper per enhet tjocklek och minskar hartskostnaden per del, men kräver också mer noggrann processkontroll för att säkerställa fullständig utvätning.
Standard MOQ är 300 kg per bredd och vävspecifikation. Lagerbredder på 1000 mm och 1270 mm i släta och kypertkonstruktioner skickas från lager inom 5 till 10 arbetsdagar. Satinkonstruktioner och anpassade bredder kräver vanligtvis 3 till 5 veckor beroende på ordervolym och storlekskrav.
Ja, men hartsflödet är långsammare än öppen väv på grund av den låga porositeten. Använd hartsviskositet på 150 till 250 cP vid 25°C, applicera ett flödesmedium på den övre ytan och verifiera fyllningstiden på testpaneler före produktion. För tjocka laminat, debulka vartannat till vart tredje lager för att bibehålla jämn packning och undvika hartsrika zoner.
Varje försändelse inkluderar ett analyscertifikat som täcker ytvikt, tjocklek, vävkonfiguration, dimensioneringssystem och rulllängd. Partinummer registreras för spårbarhet. Ytterligare testdata inklusive draghållfasthet, böjmodul och hartskompatibilitetsförklaringar kan tillhandahållas på begäran för kvalificerade konton.